2026-10-16
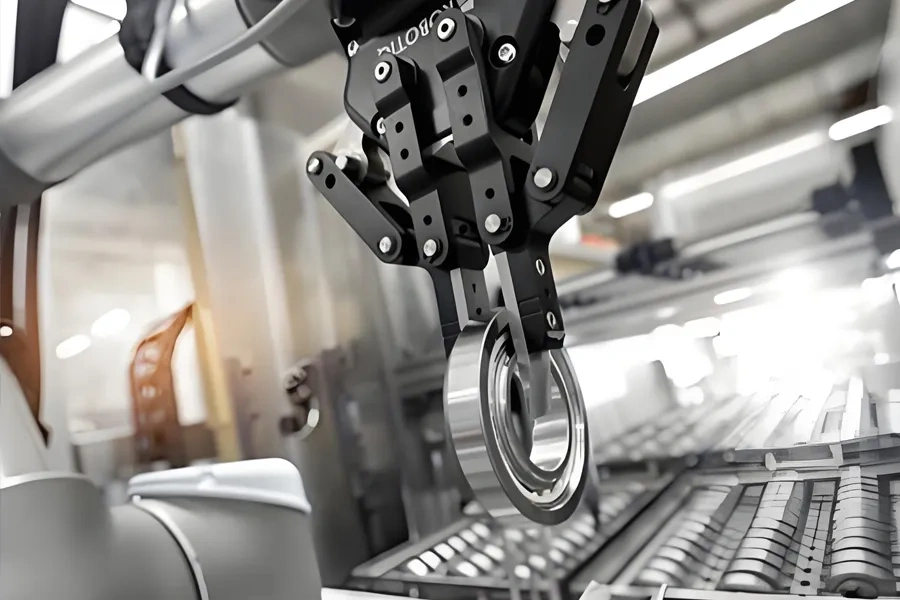
滚动轴承的装配应根据轴承结构、尺寸大小和轴承零部件的配合性质来确定。滚动轴承常用装配方法有锤击法、压入法、热装法以及冷缩法等。
1、滚动轴承装配前的准备工作
(1)根据待装配轴承准备所需工具与量具。按照图纸要求检查和轴承相配的零件是否存在缺陷、锈蚀、毛刺等问题。
(2)使用汽油或煤油清洗和轴承配合的零部件,用干净抹布擦净或者压缩空气吹干,之后涂抹一层薄油。
(3)核对轴承型号是否与图纸一致。
(4)采用防锈油封存的轴承可用汽油或煤油清洗;采用厚油和防锈脂封存的轴承,可用轻质矿物油加热溶解清洗,冷却后再用汽油或煤油清洗,擦拭干净备用;两面带有防尘盖、密封圈或者预涂防锈润滑两用油脂的轴承,无需清洗。
2、滚动轴承装配方法
(1)圆柱孔轴承的装配
①不可分离型轴承(如深沟球轴承、调心球轴承、调心滚子轴承、角接触轴承等),应根据座圈配合松紧确定装配顺序。当内圈与轴颈配合较紧、外圈与壳体配合较松时,先把轴承装到轴上,再连同轴一起装入壳体。当轴承外圈与壳体孔为紧配合、内圈与轴颈配合较松时,应先将轴承压入壳体;如果内圈与轴、外圈与壳体孔均为紧配合,则需要将轴承同时压装到轴和壳体孔内。
②分离型轴承(如圆锥滚子轴承、圆柱滚子轴承、滚针轴承等)内、外圈可以分开,装配时将内圈和滚动体一起装在轴上,外圈装入壳体内,之后再调整二者之间的游隙。
轴承常用装配方法为锤击法和压入法。使用专用套筒压入,用铜棒在轴承内圈(或外圈)端面对称均匀敲入。压入法就是将轴承内、外圈分别压入轴颈和轴承座孔。
如果轴颈尺寸较大、过盈量也较大,为方便装配可采用热装法,即将轴承置于 80~100℃的油中加热,再和常温状态的轴进行配合。加热时轴承要放在油槽内的网格支架上,避免轴承接触温度远高于油温的槽底,同时防止接触槽底沉积污物。小型轴承可以挂在吊钩上浸入油中加热。内部预填润滑脂、带有防尘盖或密封圈的轴承,不可使用热装法装配。
(2)圆锥孔轴承的装配:过盈量较小时可以直接安装在带锥度的轴颈上,也可装在紧定套或者退卸套的锥面;对于轴颈尺寸大、配合过盈量大且需要经常拆卸的圆锥孔轴承,常采用液压套合法拆装。
3、滚动轴承装配误差的检测方法
对于精度要求较高的主轴部件,为提升主轴回转精度,轴承内圈与主轴、轴承外圈与箱体孔装配时,常采用定向装配法。定向装配就是人为控制各装配零件径向跳动方向,合理搭配,利用误差相互抵消提升装配精度。装配前需要测量主轴轴端锥孔中心线偏差以及轴承内、外圈径向跳动,标记误差方向。
(1)轴承外圈径向圆跳动检测。测量时转动外圈并沿百分表方向按压外圈,百分表最大读数即为外圈最大径向圆跳动。
(2)轴承内圈径向圆跳动检测。测量时外圈固定不动,在内圈端面施加均匀测量载荷 F,载荷 F 数值根据轴承类型及直径确定,然后转动内圈一周以上,即可测出轴承内圈内孔表面径向圆跳动量及其方向。
(3)主轴锥孔中心线的检测。测量时将主轴轴颈放置在 V 形架上,在主轴锥孔内插入测量心轴,转动主轴一周以上,即可测得锥孔中心线偏差数值与方向。